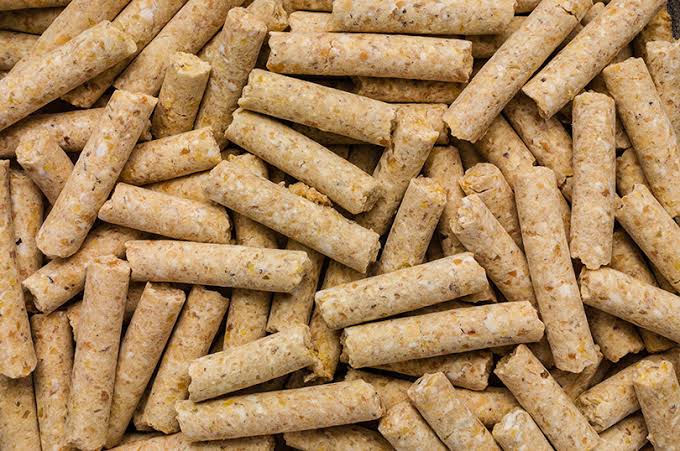
خرد شدن پلت بعد از خروج از دستگاه یکی از مشکلاتی است که میتواند کیفیت محصول نهایی را کاهش دهد،ضایعات تولید را بالا ببرد و هزینههای کارخانه خوراک دام را افزایش دهد.گاهی پلتها بلافاصله پس از تولید ظاهر مناسبی دارند،اما هنگام انتقال به خنککن،بستهبندی یا حملونقل به قطعات کوچکتر تبدیل میشوند.در چنین شرایطی،صرفاً افزایش فشار دستگاه یا تغییر تنظیمات آن لزوماً مشکل را برطرف نمیکند؛زیرا استحکام پلت به مجموعهای از عوامل مرتبط با مواد اولیه،آمادهسازی خوراک،عملکرد دستگاه و شرایط پس از تولید بستگی دارد.برای پیدا کردن علت خرد شدن پلت بعد از تولید، باید مراحل تولید را بهترتیب بررسی کرد. در این مقاله، مهمترین دلایل خرد شدن پلت خوراک دام و روشهای عملی کاهش این مشکل را بررسی میکنیم.
چرا پلت خوراک دام بعد از تولید خرد میشود؟
پلت محصولی فشرده است که از عبور مواد آمادهشده از منافذ دای دستگاه و تحت فشار قرار گرفتن آنها به وجود میآید. برای اینکه پلت شکل خود را حفظ کند، ذرات مواد اولیه باید بهاندازه کافی به یکدیگر متصل شوند و محصول نهایی نیز در شرایط مناسبی خنک و خشک شود.
اگر اتصال بین ذرات ضعیف باشد، پلت در برابر ضربه و اصطکاک مقاومت کافی نخواهد داشت. در مقابل، حتی پلتهایی که هنگام خروج از دستگاه استحکام مناسبی دارند، ممکن است در اثر خنککاری نامناسب، رطوبت نامتعادل یا جابهجایی غیراصولی خرد شوند.
به همین دلیل، پیش از تغییر تنظیمات دستگاه، باید مشخص شود که خرد شدن پلت دقیقاً در کدام مرحله اتفاق میافتد.
۱. نامناسب بودن اندازه ذرات مواد اولیه
اندازه ذرات مواد اولیه یکی از عوامل مؤثر بر کیفیت پلت است. اگر آسیاب بهدرستی تنظیم نشده باشد و مواد اولیه دارای ذرات بسیار درشت یا اندازههای نامتوازن باشند، فشردهسازی و اتصال ذرات ممکن است بهخوبی انجام نشود.
ذرات درشت میتوانند نقاط ضعف ساختاری در پلت ایجاد کنند و احتمال جدا شدن بخشهای مختلف آن را افزایش دهند. البته آسیاب کردن بیش از حد مواد نیز همیشه بهترین انتخاب نیست؛ زیرا میتواند مصرف انرژی را افزایش دهد و بر ویژگیهای فیزیکی خوراک تأثیر بگذارد.
راهکار: اندازه ذرات را متناسب با نوع خوراک، فرمولاسیون و مشخصات خط تولید تنظیم کنید. بررسی توری آسیاب، وضعیت چکشها و یکنواختی مواد خروجی کمک میکند تا مشخص شود مشکل از مرحله آمادهسازی اولیه است یا خیر.
۲. تنظیم نبودن رطوبت مواد قبل از پلتسازی
رطوبت مواد اولیه نقش مهمی در شکلگیری پلت دارد. مقدار ناکافی رطوبت میتواند فرایند فشردهسازی و اتصال ذرات را دشوار کند. از طرف دیگر، رطوبت بیش از حد ممکن است باعث ایجاد پلتهای نرم، تغییر شکل محصول یا افزایش مشکلات خشککردن و خنککاری شود.
نکته مهم این است که مقدار مناسب رطوبت برای تمام فرمولهای خوراک یکسان نیست. نوع غلات، میزان فیبر، ترکیب مواد اولیه، شرایط بخاردهی و طراحی دستگاه بر مقدار موردنیاز تأثیر میگذارند.
راهکار: رطوبت مواد را در مرحله آمادهسازی و در صورت امکان در محصول خروجی اندازهگیری کنید. بهجای اضافه کردن آب بهصورت تجربی، تغییرات را مرحلهبهمرحله و بر اساس نوع فرمول و دستورالعمل خط تولید انجام دهید.
۳. بخاردهی نامناسب پیش از ورود مواد به دای
در بسیاری از خطوط تولید خوراک دام و طیور، بخاردهی به آمادهسازی مواد پیش از فشردهسازی کمک میکند. حرارت و رطوبت کنترلشده میتوانند شرایط اتصال ذرات را بهبود دهند و عبور مواد از دستگاه را آسانتر کنند.
اگر بخاردهی کافی نباشد، مواد ممکن است بهخوبی آماده نشوند و پلت نهایی استحکام مطلوبی نداشته باشد. در مقابل، بخاردهی نامناسب یا بیش از اندازه نیز میتواند مشکلاتی در رطوبت، دما و کیفیت محصول ایجاد کند.
راهکار: دما، فشار بخار، میزان تزریق بخار و زمان ماند مواد در کاندیشنر را بررسی کنید. همچنین یکنواخت بودن توزیع بخار اهمیت دارد؛ زیرا آمادهسازی غیریکنواخت میتواند باعث تفاوت کیفیت پلت در بخشهای مختلف تولید شود.
۴. فرسودگی یا انتخاب نامناسب دای و رولر
دای و رولر از قطعات اصلی بسیاری از دستگاههای پلت ساز هستند و در فشردهسازی مواد نقش مستقیم دارند. فرسودگی این قطعات، انتخاب نامناسب مشخصات دای یا تنظیم نبودن فاصله رولرها میتواند بر کیفیت فشردهسازی اثر بگذارد.
اگر مواد بهاندازه کافی فشرده نشوند، پلت ممکن است بافت ضعیفی داشته باشد و در مراحل بعدی بهراحتی خرد شود. بااینحال، نباید هر نوع افت کیفیتی را به فرسودگی دای یا رولر نسبت داد؛ زیرا مشکلات مواد اولیه و آمادهسازی نیز میتوانند نتیجه مشابهی ایجاد کنند.
راهکار: وضعیت سطح دای، منافذ آن، میزان سایش رولرها و تنظیمات مکانیکی دستگاه را بررسی کنید. انتخاب دای باید با نوع مواد، قطر پلت موردنیاز و مشخصات فنی دستگاه سازگار باشد. تعویض قطعات بدون بررسی علت اصلی ممکن است هزینه ایجاد کند، بدون اینکه مشکل بهطور کامل برطرف شود.
۵. انتخاب نامناسب نسبت طول به قطر سوراخ دای
یکی از مشخصات مهم دای، نسبت طول مؤثر سوراخ به قطر آن است که معمولاً با نسبت فشردگی شناخته میشود. این مشخصه بر میزان مقاومت مواد هنگام عبور از دای و شرایط شکلگیری پلت اثر میگذارد.
اگر مشخصات دای با نوع مواد اولیه و فرمول خوراک هماهنگ نباشد، ممکن است پلت به استحکام مورد انتظار نرسد یا عملکرد دستگاه از نظر ظرفیت و مصرف انرژی نامطلوب شود. افزایش نسبت فشردگی نیز بهتنهایی تضمینکننده کیفیت بهتر نیست؛ زیرا میتواند فشار و بار واردشده به دستگاه را افزایش دهد.
راهکار: پیش از انتخاب یا تعویض دای، نوع خوراک، قطر پلت، ظرفیت موردنیاز و توصیههای سازنده دستگاه را در نظر بگیرید. تغییر این مشخصه بهتر است بر اساس آزمایش تولید و ارزیابی کیفیت پلت انجام شود.
۶. خنککاری نامناسب پلت پس از خروج از دستگاه
یکی از علتهایی که گاهی نادیده گرفته میشود، عملکرد نامناسب خنککن است. پلت پس از خروج از دستگاه معمولاً گرم و دارای رطوبت بیشتری نسبت به محصول نهایی مورد انتظار است. در این مرحله، خنککاری باید به شکلی انجام شود که دما و رطوبت محصول به محدوده مناسب برسد.
اگر پلت پیش از خنک شدن کافی وارد مرحله بستهبندی شود، ممکن است رطوبت و گرمای باقیمانده موجب افت کیفیت، ایجاد تراکم در بسته یا افزایش احتمال کپکزدگی در شرایط نامناسب نگهداری شود. تغییرات ناگهانی شرایط نیز میتواند بر استحکام برخی محصولات اثر بگذارد.
راهکار: دمای پلت در خروجی خنککن، رطوبت محصول و یکنواختی جریان هوا را بررسی کنید. عملکرد خنککن باید با ظرفیت خط تولید هماهنگ باشد. زمان خنککاری و شرایط مناسب را نمیتوان برای همه فرمولها یکسان تعیین کرد؛ بنابراین اندازهگیری محصول واقعی اهمیت دارد.
۷. انتقال و بستهبندی غیراصولی
گاهی پلت در زمان خروج از دستگاه کیفیت مناسبی دارد، اما هنگام انتقال به سیلو، نوار نقاله، بالابر یا دستگاه بستهبندی خرد میشود. سقوط از ارتفاع زیاد، برخورد مکرر با سطوح سخت، سرعت نامناسب تجهیزات انتقال و اصطکاک زیاد میتوانند باعث شکستن پلت شوند.
در چنین شرایطی، تغییر فرمول مواد اولیه یا افزایش فشار فشردهسازی ممکن است راهکار اصلی نباشد. ابتدا باید مسیر جابهجایی محصول بررسی شود.
راهکار: ارتفاع سقوط آزاد پلت را کاهش دهید، نقاط برخورد شدید را شناسایی کنید و سرعت و وضعیت تجهیزات انتقال را بررسی کنید. همچنین کیفیت پلت را در چند نقطه از خط تولید، از خروجی دستگاه تا بسته نهایی، مقایسه کنید تا محل اصلی ایجاد شکستگی مشخص شود.
۸. تفاوت فرمولاسیون مواد اولیه
همه ترکیبات خوراک دام رفتار یکسانی در فرایند پلتسازی ندارند. نوع غلات، میزان فیبر، چربی، پروتئین و سایر اجزای فرمول میتوانند بر قابلیت فشردهسازی و استحکام پلت تأثیر بگذارند.
برای مثال، تغییر مقدار برخی مواد اولیه یا افزایش چربی ممکن است شرایط اصطکاک و اتصال ذرات را تغییر دهد. به همین دلیل، تنظیماتی که برای یک فرمول نتیجه مطلوبی دارند، لزوماً برای فرمول دیگر مناسب نیستند.
راهکار: در صورت تغییر فرمولاسیون، کیفیت پلت را دوباره ارزیابی کنید و نتایج را با نمونههای قبلی مقایسه کنید. هر بار یک عامل مشخص را تغییر دهید تا بتوانید تأثیر آن را تشخیص دهید. در صورت نیاز، از متخصص فرمولاسیون خوراک دام و مسئول فنی خط تولید کمک بگیرید.
چطور بفهمیم علت خرد شدن پلت کجاست؟
برای پیدا کردن منشأ مشکل، بهتر است بهجای تغییر همزمان چند تنظیم، یک بررسی مرحلهای انجام دهید. جدول زیر میتواند نقطه شروع مناسبی باشد.
| نشانه مشاهدهشده | مواردی که باید بررسی شوند |
|---|---|
| پلت از همان خروجی دستگاه شکننده است | اندازه ذرات، رطوبت، بخاردهی، فرمولاسیون و وضعیت دای و رولر |
| پلت هنگام خنک شدن ترک میخورد یا کیفیت آن افت میکند | دمای خروجی، رطوبت و عملکرد خنککن |
| پلت در نوار نقاله یا بالابر خرد میشود | ارتفاع سقوط، سرعت انتقال و نقاط برخورد |
| فقط پس از تغییر فرمول مشکل ایجاد شده است | ترکیب مواد اولیه، رطوبت و شرایط آمادهسازی |
| کیفیت پلت در طول تولید نوسان دارد | یکنواختی خوراکدهی، بخاردهی، رطوبت و وضعیت تجهیزات |
برای مقایسه دقیقتر، میتوان از آزمون دوام پلت یا PDI نیز استفاده کرد. در این آزمون، میزان مقاومت پلت در برابر سایش و شکستگی تحت شرایط مشخص اندازهگیری میشود. روش آزمون و معیار قابلقبول باید متناسب با نوع محصول و استاندارد مورد استفاده انتخاب شود.
چه ارتباطی بین تنظیم دستگاه پلت ساز و کیفیت محصول وجود دارد؟
تنظیم صحیح دستگاه پلت ساز فقط به افزایش فشار یا بالا بردن ظرفیت محدود نمیشود. عملکرد مناسب دستگاه به هماهنگی بین مواد ورودی، مشخصات دای و رولر، نرخ خوراکدهی و شرایط آمادهسازی وابسته است.
اگر دستگاه با مواد اولیه ناسازگار کار کند یا یکی از قطعات اصلی آن فرسوده باشد، ممکن است محصول نهایی کیفیت ثابتی نداشته باشد. از سوی دیگر، حتی دستگاه سالم و مناسب نیز بدون آمادهسازی صحیح مواد نمیتواند در تمام شرایط پلتهایی با استحکام یکسان تولید کند.
هنگام بررسی عملکرد دستگاه پلت ساز، بهتر است علاوه بر ظرفیت تولید، کیفیت پلت خروجی، میزان پودر باقیمانده، مصرف انرژی و وضعیت قطعات نیز ارزیابی شوند. این بررسی کمک میکند مشخص شود که مشکل با اصلاح فرایند قابلحل است یا نیاز به سرویس و بررسی فنی دستگاه وجود دارد.
چگونه از خرد شدن پلت در تولیدهای بعدی جلوگیری کنیم؟
برای کاهش احتمال تکرار مشکل، یک برنامه کنترل کیفیت ساده اما منظم در خط تولید در نظر بگیرید:
- اندازه ذرات مواد اولیه را بهصورت دورهای بررسی کنید.
- رطوبت مواد پیش از پلتسازی و محصول نهایی را اندازه بگیرید.
- شرایط بخاردهی و یکنواختی آمادهسازی مواد را کنترل کنید.
- دای، رولر و سایر قطعات مرتبط را از نظر سایش و عملکرد بررسی کنید.
- دمای خروجی خنککن و کیفیت پلت پس از خنککاری را ثبت کنید.
- نمونه محصول را در خروجی دستگاه، پس از خنککن و بعد از بستهبندی مقایسه کنید.
- در صورت تغییر فرمول یا تنظیمات، نتایج را ثبت کنید تا علت تغییر کیفیت مشخص باشد.
اجرای همین کنترلهای مرحلهای میتواند به شناسایی زودتر مشکلات کمک کند و از تعویض غیرضروری قطعات یا تغییرات پرهزینه جلوگیری کند.
جمعبندی
خرد شدن پلت بعد از تولید معمولاً یک علت واحد ندارد. اندازه ذرات، رطوبت، بخاردهی، فرمولاسیون، وضعیت دای و رولر، عملکرد خنککن و روش انتقال محصول همگی میتوانند بر استحکام پلت تأثیر بگذارند.
بهترین روش عیبیابی این است که ابتدا مشخص کنید شکستگی در کدام مرحله اتفاق میافتد و سپس عوامل مرتبط با همان مرحله را بررسی کنید. اگر پلت از خروجی دستگاه شکننده است، باید شرایط آمادهسازی و فشردهسازی بررسی شوند؛ اما اگر محصول پس از خنککاری یا انتقال خرد میشود، تمرکز بر تجهیزات پاییندست منطقیتر است.
با ثبت منظم شرایط تولید و ارزیابی کیفیت محصول، میتوان علت مشکل را دقیقتر شناسایی کرد و بهجای تغییرات حدسی، راهکار متناسب با خط تولید را اجرا کرد.
