تولید خوراک پلتشده فقط به عبور دادن مواد اولیه از یک دستگاه محدود نمیشود. کیفیت محصول نهایی به مجموعهای از عوامل مانند اندازه ذرات، یکنواختی مخلوط، میزان رطوبت، نوع قالب، فشار واردشده به مواد و نحوه خنکسازی بستگی دارد. به همین دلیل، ممکن است دو واحد تولیدی با مواد اولیه مشابه، پلتهایی با استحکام و کیفیت متفاوت تولید کنند.
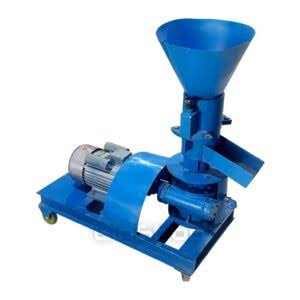
دستگاه پلت خوراک دام و طیور برای تبدیل خوراک آمادهشده به قطعات فشرده و نسبتاً یکنواخت طراحی شده است. این دستگاه با استفاده از نیروی مکانیکی و قالب مخصوص، مواد پودری را به شکل پلت درمیآورد. البته در خطوط صنعتی، عملیات آمادهسازی و خنکسازی نیز نقش مهمی در کیفیت و ماندگاری محصول دارند.
در این مقاله، طرز کار دستگاه پلت خوراک دام و طیور را از زمان ورود مواد اولیه تا خروج محصول نهایی بررسی میکنیم و توضیح میدهیم هر مرحله چگونه بر عملکرد دستگاه و کیفیت خوراک تولیدشده تأثیر میگذارد.
دستگاه پلت خوراک دام و طیور چگونه کار میکند؟
اصل کار دستگاه پلتساز بر پایه فشردهسازی مواد آمادهشده از طریق منافذ یک قالب فلزی است. مواد اولیه پس از آسیاب و مخلوط شدن، به بخش پلتسازی منتقل میشوند. در این قسمت، نیروی واردشده از سوی غلتکها یا سازوکار فشردهسازی دستگاه، مواد را از سوراخهای قالب عبور میدهد و رشتههایی از خوراک فشرده ایجاد میکند. سپس این رشتهها با استفاده از تیغه برش به طول موردنظر میرسند.
در دستگاههای متداول صنعتی، دو بخش اصلی در این فرایند نقش دارند: قالب یا دای (Die) و غلتک یا رولر (Roller). قالب دارای سوراخهایی با قطر مشخص است و غلتکها مواد را به داخل این سوراخها هدایت و فشرده میکنند. قطر منافذ، طول مؤثر سوراخها و شرایط کاری دستگاه بر میزان فشردگی و کیفیت پلت اثر میگذارند.
در برخی دستگاهها، پیش از ورود مواد به قالب، از بخار برای تنظیم دما و رطوبت استفاده میشود. این کار میتواند به نرم شدن مواد و بهبود شکلگیری پلت کمک کند. بااینحال، همه دستگاههای کوچک به سیستم بخار مجهز نیستند و روش آمادهسازی خوراک باید با نوع دستگاه و فرمولاسیون آن هماهنگ باشد.
برای آشنایی با مدلها و کاربردهای مختلف این تجهیزات، میتوانید صفحه دستگاه پلت خوراک دام و طیور را نیز مطالعه کنید.
مراحل کار دستگاه پلت خوراک دام و طیور
برای اینکه عملکرد دستگاه را درست درک کنیم، بهتر است فرایند تولید را به چند مرحله تقسیم کنیم. در خطوط تولید صنعتی، این مراحل معمولاً به یکدیگر وابستهاند و اختلال در هر بخش میتواند بر خروجی بخشهای بعدی اثر بگذارد.
۱. انتخاب و آمادهسازی مواد اولیه
اولین مرحله، انتخاب مواد اولیه متناسب با نوع دام یا طیور و فرمول غذایی موردنظر است. غلات، کنجالههای پروتئینی، سبوس و سایر ترکیبات مجاز خوراک میتوانند بر اساس جیره در تولید استفاده شوند. انتخاب و مقدار هر ماده باید با توجه به نیاز تغذیهای حیوان، کیفیت مواد اولیه و نظر متخصص تغذیه انجام شود.
در این مرحله، تنها ترکیب مواد اهمیت ندارد؛ کیفیت، تازگی و شرایط نگهداری آنها نیز مهم است. مواد اولیه کپکزده یا آلوده نباید وارد خط تولید شوند. همچنین وجود اجسام فلزی یا ناخالصیهای سخت میتواند به تجهیزات آسیب برساند. به همین دلیل، در خطوط صنعتی از تجهیزات و روشهای مناسب برای کنترل و جداسازی ناخالصیها استفاده میشود.
۲. آسیاب کردن مواد اولیه
پس از انتخاب مواد، نوبت به کاهش اندازه ذرات میرسد. آسیاب کردن باعث میشود مواد برای اختلاط و ورود به دستگاه پلت آماده شوند. اندازه ذرات باید با نوع خوراک، سن و گونه حیوان، مشخصات دستگاه و کیفیت مورد انتظار محصول متناسب باشد.
اگر ذرات بیش از اندازه درشت باشند، ممکن است مخلوط بهخوبی فشرده نشود و پلتها استحکام کافی نداشته باشند. از طرف دیگر، آسیاب بیش از حد ریز نیز میتواند مصرف انرژی را افزایش دهد و بر ویژگیهای فیزیکی خوراک اثر بگذارد.
بنابراین، هدف این نیست که تمام مواد تا حد ممکن پودر شوند؛ بلکه باید اندازهای مناسب و یکنواخت برای فرمول موردنظر به دست آید.
۳. مخلوط کردن مواد
پس از آسیاب، مواد باید بهطور یکنواخت با یکدیگر ترکیب شوند. این مرحله اهمیت زیادی دارد، زیرا در یک جیره غذایی، مقدار برخی ترکیبات مانند مکملها و ریزمغذیها نسبت به مواد اصلی بسیار کم است. اگر اختلاط بهدرستی انجام نشود، ممکن است ترکیب خوراک در بخشهای مختلف یکسان نباشد.
در خطوط تولید، مواد طبق فرمول مشخص وزن میشوند و سپس وارد میکسر میشوند. ترتیب افزودن مواد، زمان اختلاط و ظرفیت مناسب میکسر باید متناسب با تجهیزات و فرمول خوراک تعیین شود.
یکنواختی مخلوط علاوه بر کیفیت تغذیهای، بر عملکرد مرحله پلتسازی نیز اثر دارد. دستگاه پلت نمیتواند بهتنهایی مشکلات ناشی از توزیع نامناسب مواد اولیه را برطرف کند.
۴. تنظیم رطوبت و آمادهسازی حرارتی
در بسیاری از خطوط صنعتی، مواد مخلوطشده پیش از ورود به قالب از یک بخش آمادهسازی یا کاندیشنر عبور میکنند. در این بخش، بسته به طراحی خط، بخار و رطوبت کنترلشده به مواد اضافه میشود تا شرایط مناسبتری برای فشردهسازی ایجاد شود.
رطوبت کافی میتواند به شکلگیری بهتر پلت کمک کند؛ اما افزایش بیش از حد آن ممکن است باعث چسبندگی مواد، اختلال در عبور از قالب یا تولید پلتهای نرم شود. رطوبت بسیار کم نیز ممکن است فشردهسازی را دشوار کند یا کیفیت محصول را کاهش دهد.
دمای آمادهسازی و میزان رطوبت مناسب به نوع مواد، فرمول خوراک، تجهیزات و مشخصات محصول بستگی دارد. به همین دلیل، نمیتوان یک مقدار ثابت را برای همه دستگاهها و انواع خوراک توصیه کرد.
نکته مهم دیگر این است که حرارتدهی باید کنترلشده باشد. شرایط نامناسب حرارتی ممکن است بر کیفیت برخی ترکیبات حساس خوراک اثر بگذارد؛ بنابراین تنظیمات باید با توجه به نیاز تغذیهای و دستورالعمل فنی خط انجام شوند.
۵. ورود مواد به دستگاه پلتساز
پس از آمادهسازی، مخلوط به بخش خوراکدهی دستگاه منتقل میشود. وظیفه این قسمت، رساندن مواد به محفظه پلتسازی با جریان مناسب است.
اگر مواد با سرعت بیش از ظرفیت دستگاه وارد شوند، ممکن است فشار کاری افزایش یابد، موتور تحت بار نامناسب قرار بگیرد یا کیفیت پلت افت کند. در مقابل، خوراکدهی بیش از حد کم نیز میتواند ظرفیت واقعی تولید را کاهش دهد.
در دستگاههای مجهز به کنترل سرعت، میزان ورود مواد قابل تنظیم است. اپراتور باید خوراکدهی را با توجه به وضعیت موتور، صدای دستگاه، کیفیت خروجی و ظرفیت مجاز تنظیم کند. تنظیم دقیق این بخش به جلوگیری از نوسان تولید کمک میکند.
۶. فشردهسازی مواد در قالب و غلتکها
این مرحله، بخش اصلی عملکرد دستگاه پلت است. مواد وارد ناحیهای میشوند که قالب و غلتکها نیروی لازم برای فشردهسازی را ایجاد میکنند. در دستگاههای قالب حلقوی، قالب میچرخد و غلتکها مواد را به داخل منافذ آن فشار میدهند. در مدلهای قالب تخت، آرایش قالب و غلتک متفاوت است، اما اصل کلی فشردهسازی مواد مشابه است.
هنگامی که مواد از منافذ قالب عبور میکنند، به شکل رشتههای فشرده خارج میشوند. میزان فشردگی به عواملی مانند نوع مواد، رطوبت، اندازه ذرات، ویژگیهای قالب، وضعیت غلتکها و سرعت خوراکدهی وابسته است.
اگر قالب یا غلتکها فرسوده باشند، مواد بهدرستی وارد منافذ نشوند یا شرایط آمادهسازی مناسب نباشد، ممکن است ظرفیت تولید کاهش پیدا کند. در چنین شرایطی، افزایش فشار یا تغییر خودسرانه تنظیمات همیشه راهحل مناسبی نیست و حتی میتواند به دستگاه آسیب برساند.
۷. برش پلتها در اندازه موردنظر
مواد فشردهشده پس از خروج از منافذ قالب، به شکل رشتههایی پیوسته یا نیمهپیوسته دیده میشوند. تیغههای برش این رشتهها را به قطعات کوتاهتر تبدیل میکنند. طول پلت تا حد زیادی به فاصله تیغه از سطح قالب، سرعت خروج مواد و ویژگیهای فرایند بستگی دارد.
قطر پلت معمولاً با قطر منافذ قالب ارتباط دارد، درحالیکه طول آن با تنظیم بخش برش قابل تغییر است. انتخاب اندازه مناسب باید بر اساس نوع دام یا طیور، سن حیوان، روش مصرف خوراک و مشخصات فرمول انجام شود.
پلتهایی که بیش از حد بلند یا کوتاه هستند ممکن است برای کاربرد موردنظر مناسب نباشند. به همین دلیل، بررسی منظم اندازه محصول در کنار کنترل وضعیت قالب و تیغهها اهمیت دارد.
۸. خنکسازی پلتهای تولیدشده
پلتها هنگام خروج از دستگاه معمولاً گرمتر و مرطوبتر از شرایط مناسب برای انبارداری هستند. اگر محصول بدون خنکسازی و کنترل رطوبت در حجم زیاد بستهبندی شود، احتمال تجمع گرما، تعریق و افت کیفیت افزایش پیدا میکند.
در خطوط صنعتی، پلتها معمولاً وارد دستگاه خنککننده میشوند تا گرما و رطوبت اضافی آنها کاهش یابد. خنکسازی باید بهصورت یکنواخت انجام شود؛ زیرا اختلاف شرایط در بخشهای مختلف محصول میتواند باعث تفاوت در کیفیت نگهداری شود.
در تولیدهای کوچک نیز باید پیش از بستهبندی، شرایط مناسب برای خنک شدن و خشک شدن محصول فراهم شود. مدت زمان لازم به اندازه پلت، رطوبت اولیه، دمای محیط و روش خنکسازی بستگی دارد.
۹. الک کردن و جداسازی ذرات ریز
پس از خنکسازی، محصول ممکن است همراه با مقداری پودر یا قطعات شکسته باشد. الک کردن به جداسازی این ذرات از پلتهای سالم کمک میکند. مقدار زیاد پودر در محصول نهایی میتواند نشانهای از مشکل در فرایند تولید، حملونقل یا جابهجایی باشد.
پودر جداشده را نباید بدون بررسی شرایط بهصورت خودکار دوباره وارد خط کرد. امکان استفاده مجدد به کیفیت مواد، شرایط بهداشتی، فرمول خوراک و دستورالعمل تولید بستگی دارد.
۱۰. بستهبندی و نگهداری محصول
در آخرین مرحله، پلتهای آمادهشده بستهبندی یا به مخازن نگهداری منتقل میشوند. پیش از بستهبندی باید اطمینان حاصل شود که محصول به شرایط مناسب از نظر دما و رطوبت رسیده است.
محل نگهداری باید خشک، تمیز و دارای تهویه مناسب باشد. تماس با رطوبت، آفات و آلودگی میتواند کیفیت خوراک را کاهش دهد. همچنین بهتر است شرایط انبار بهگونهای باشد که گردش موجودی و کنترل تاریخ تولید امکانپذیر باشد.
اجزای اصلی دستگاه پلت خوراک دام و طیور
شناخت قطعات اصلی به اپراتور کمک میکند عملکرد دستگاه را بهتر درک کند و هنگام مشاهده افت کیفیت، بخشهای مرتبط را دقیقتر بررسی کند.
موتور و سیستم انتقال نیرو: نیروی لازم برای حرکت بخشهای مکانیکی دستگاه را تأمین میکنند. توان موتور و وضعیت انتقال نیرو باید با ظرفیت و نوع کار دستگاه سازگار باشد.
قالب یا دای: قطعهای با منافذ مشخص است که شکل و قطر اولیه پلت را تعیین میکند. نوع قالب و وضعیت سوراخهای آن بر ظرفیت تولید و کیفیت خروجی اثر میگذارند.
غلتک یا رولر: مواد را به سمت منافذ قالب هدایت و فشرده میکند. فرسودگی یا تنظیم نامناسب آن ممکن است باعث کاهش بازده و اختلال در شکلگیری پلت شود.
سیستم خوراکدهی: مواد آمادهشده را بهصورت کنترلشده وارد بخش پلتسازی میکند. جریان نامناسب خوراک میتواند عملکرد دستگاه را ناپایدار کند.
تیغه برش: رشتههای خروجی را به طول موردنظر میبرد. وضعیت تیغه و تنظیم فاصله آن از قالب در یکنواختی طول پلت مؤثر است.
سیستم کاندیشنر، در مدلهای مجهز: برای آمادهسازی مواد با بخار و رطوبت کنترلشده استفاده میشود. وجود این بخش به طراحی دستگاه و خط تولید بستگی دارد.
چه عواملی بر کیفیت پلت تولیدشده تأثیر میگذارند؟
کیفیت پلت تنها با تنظیم یک قطعه به دست نمیآید. این کیفیت نتیجه هماهنگی مواد اولیه، شرایط آمادهسازی، وضعیت مکانیکی دستگاه و عملیات پس از تولید است.
اندازه ذرات مواد اولیه
اندازه ذرات باید متناسب با نوع خوراک و فرایند تولید باشد. تفاوت زیاد در اندازه ذرات میتواند بر یکنواختی مخلوط و استحکام محصول اثر بگذارد.
رطوبت و شرایط آمادهسازی
رطوبت نامناسب ممکن است باعث خرد شدن پلت، گرفتگی قالب یا کاهش کیفیت خروجی شود. میزان مناسب آن باید برای هر فرمول و دستگاه تعیین شود.
وضعیت قالب و غلتکها
فرسودگی قالب یا غلتکها میتواند فشاردهی را مختل کند و ظرفیت تولید را کاهش دهد. بازدید دورهای این قطعات به تشخیص زودهنگام مشکلات کمک میکند.
نرخ خوراکدهی
ورود بیش از حد مواد ممکن است باعث اضافهبار دستگاه شود، درحالیکه خوراکدهی کمتر از ظرفیت مناسب، تولید را کاهش میدهد. تنظیم این بخش باید با توجه به شرایط واقعی کار انجام شود.
خنکسازی و جابهجایی
حتی اگر پلت در خروجی دستگاه کیفیت مناسبی داشته باشد، خنکسازی نامناسب یا حملونقل خشن میتواند باعث افزایش شکستگی و پودر شدن آن شود.
مشکلات رایج هنگام کار با دستگاه پلت خوراک دام و طیور
چرا دستگاه پلت تولید نمیکند؟
این مشکل میتواند ناشی از گرفتگی منافذ قالب، رطوبت نامناسب، آمادهسازی ناکافی مواد، خوراکدهی نامنظم یا فرسودگی قطعات باشد. پیش از باز کردن دستگاه، باید آن را طبق دستورالعمل سازنده خاموش و ایمن کرد و سپس علت احتمالی بررسی شود.
چرا پلتها بعد از خروج خرد میشوند؟
رطوبت نامناسب، توزیع نامتوازن اندازه ذرات، فرمول نامناسب، شرایط فشردهسازی و خنکسازی یا جابهجایی نامناسب میتوانند باعث خرد شدن محصول شوند. برای تشخیص دقیق، بهتر است نمونه خروجی دستگاه و محصول پس از خنکسازی با هم مقایسه شوند.
چرا ظرفیت تولید دستگاه کاهش پیدا میکند؟
افت ظرفیت ممکن است به گرفتگی یا فرسودگی قالب، وضعیت نامناسب غلتکها، تغییر در مواد اولیه، خوراکدهی ناپایدار یا مشکلات انتقال نیرو مربوط باشد. مقایسه شرایط فعلی با تنظیمات و عملکرد قبلی دستگاه، به یافتن علت کمک میکند.
چرا دستگاه بیش از حد داغ میشود؟
افزایش دما میتواند دلایل مختلفی از جمله بارگذاری بیش از ظرفیت، مشکلات یاتاقان یا روانکاری، اصطکاک غیرعادی و اختلال در سیستم انتقال نیرو داشته باشد. در صورت مشاهده دمای غیرعادی، لرزش یا صدای غیرمعمول، دستگاه باید طبق دستورالعمل ایمنی بررسی شود و نباید صرفاً با کاهش یا افزایش خوراکدهی به کار ادامه داد.
نکات مهم برای استفاده صحیح از دستگاه پلت
برای حفظ کیفیت محصول و جلوگیری از توقفهای ناخواسته، لازم است اپراتور علاوه بر شناخت طرز کار دستگاه، چند اصل عملی را رعایت کند:
- پیش از شروع کار، وضعیت قالب، غلتکها، اتصالات و حفاظهای ایمنی بررسی شود.
- مواد اولیه پیش از ورود به دستگاه از نظر وجود ناخالصیهای سخت و فلزی کنترل شوند.
- خوراکدهی بهتدریج و متناسب با ظرفیت مجاز دستگاه انجام شود.
- کیفیت پلت، میزان پودر، طول محصول و وضعیت خروجی بهصورت دورهای بررسی شوند.
- نظافت و سرویس دستگاه مطابق برنامه سازنده انجام شود.
- پیش از رفع گرفتگی یا دسترسی به قطعات متحرک، دستگاه از مدار خارج و در برابر راهاندازی ناخواسته ایمن شود.
- تنظیمات قالب و غلتکها فقط بر اساس دستورالعمل فنی مدل مربوطه انجام شوند.
تفاوت دستگاه پلت خوراک دام و طیور با خط تولید پلت
دستگاه پلتساز، بخش اصلی فشردهسازی مواد است؛ اما خط تولید پلت میتواند مجموعهای از تجهیزات مکمل را نیز شامل شود. در یک خط صنعتی، آسیاب، میکسر، سیستم توزین، کاندیشنر، دستگاه پلت، خنککننده، الک و تجهیزات انتقال مواد ممکن است در کنار یکدیگر کار کنند.
در تولیدهای کوچک، بسته به نوع دستگاه و ظرفیت موردنیاز، ممکن است بخشی از این عملیات با تجهیزات سادهتر یا بهصورت جداگانه انجام شود. بنابراین، هنگام بررسی تجهیزات باید مشخص کرد که هدف خرید یک دستگاه مستقل است یا راهاندازی مجموعهای کامل برای تولید خوراک.
انتخاب میان این دو حالت به حجم تولید، تنوع فرمولهای خوراک، فضای در دسترس، نیروی انسانی، بودجه و میزان اتوماسیون موردنیاز بستگی دارد.
جمعبندی
طرز کار دستگاه پلت خوراک دام و طیور بر پایه فشردهسازی مواد آمادهشده از طریق قالب و غلتکهاست؛ اما کیفیت محصول نهایی به عملکرد کل فرایند تولید وابسته است. آسیاب مناسب، اختلاط یکنواخت، تنظیم درست رطوبت، خوراکدهی کنترلشده، سلامت قالب و غلتکها و خنکسازی اصولی، همگی در تولید پلت باکیفیت نقش دارند.
اگر هدف، تولید پایدار و کاهش ضایعات است، بهتر است دستگاه فقط بر اساس ظرفیت اسمی انتخاب نشود. نوع مواد اولیه، فرمول خوراک، اندازه محصول نهایی، شرایط نگهداری و امکانات خط تولید نیز باید در تصمیمگیری لحاظ شوند. آشنایی با این عوامل به انتخاب تجهیزات متناسب و استفاده صحیح از آنها کمک میکند.
